Kieli

Saada lainaus
Saada lainaus
 Kotiin / Laitteet / DTN Pneumaattinen pistehitsauskone / Dtn2 pneumaattinen spot -hitsauskone / DTN2-100KW220V/380 V mukautettavissa oleva pneumaattinen pistehitsauskone
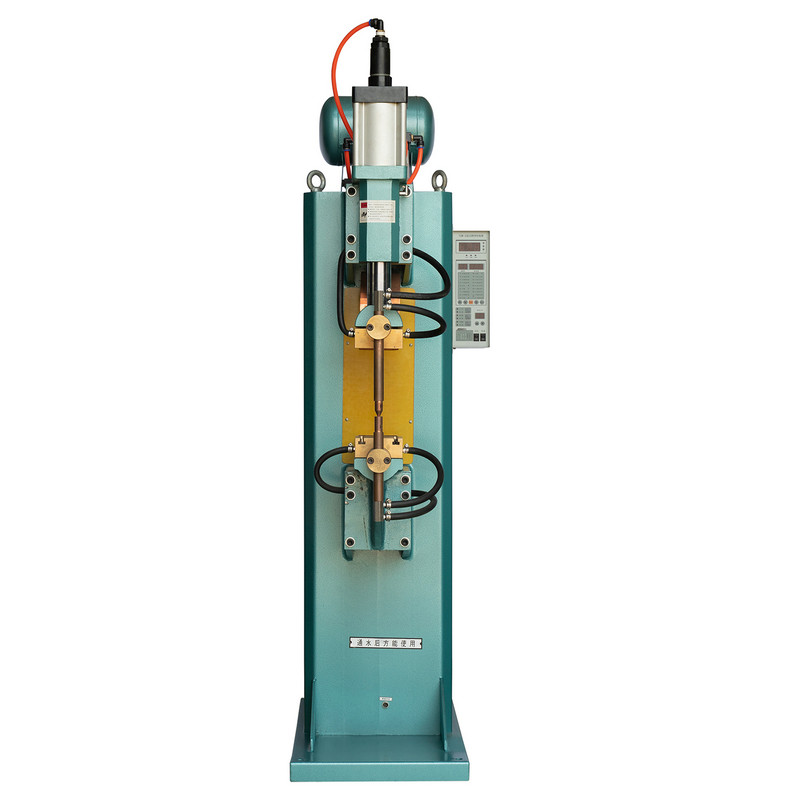


DTN2-100KW220V/380V mukautettavissa oleva pneumaattinen spot-hitsauskone tarjoaa tarkkuuden, intuitiivisen toiminnan ja käyttäjäystävällisyyden. Hitsausprosessin aikana se tuottaa minimaalisia kipinöitä ja varmistaa vankat hitsaustulokset. Ihanteellinen hitsaustehtäviin, joihin liittyy kuumia ja kylmiä levyjä, ruostumattomasta teräksestä valmistettuja levyjä ja johtoja, muttereita ja monia muita työkappaleita, tämä kone on monipuolinen ja luotettava.
Hitsauskoneessa on All Copper -muuntajan ja laajajännitekniikan tekniikan, joka on vaikuttava jännitteen säätöalue ± 20%, mikä helpottaa saumattomia käyttöä normaaleissa käyttöolosuhteissa. Säädöt, kuten paineaika, hitsausvirta, hitsauksen kesto, huoltoväli ja lepoaika voidaan kaikki tehdä kätevästi mikrotietokoneen ohjaimen kautta, mikä tekee koko prosessista suoraviivaisen ja tehokkaan.

Tekniset tiedot
| Malli | Yksikkö | DTN2-100KW | |
| Pääjännite | V | 380 | |
| Nimelliskapasiteetti | Kva | 100 | |
| Nimellistuotantovirta | Eräs | 263 | |
| Suurin oikosulkuvirta | Kaarta | 23 | |
| Nimelliskuorman kesto | Prosentti | 20 | |
| Toissijainen jännitesäätelyvaihe | V | Steplit jännitesäätely | |
| Toissijainen kuormitusjännite | mm | 0,5-7,6 | |
| Elektrodivarren pidennyspituus | mm | 450 | |
| Etäisyys elektrodien välillä | mm | 300 | |
| Suurin paine elektrodien välillä | N | 8000 | |
| Sylinterin isku | mm | 80 | |
| Elektrodin koko | Elektrodivarsi | mm | Ф60 |
| Elektrodin pidike | mm | Ф25 | |
| Elektrodipää | mm | Ф20 | |
| Hitsauspaksuus | Vähähiilinen teräs | mm | 5 5 |
| Ruostumaton teräs | mm | 2 2 | |
| Alumiini | mm | 0,8 0,8 | |
| Painepaine | MPR | 0.6 | |
| Paineilman kulutus | M3/h | 22 | |
| Jäähdytysveden virtaus | L/min | 5 | |
| Tulolangan poikkileikkausalue | mm2 | 16 | |
Suositellut tuotteet
PIDÄ YHTEYTTÄ

Jokainen hitsaus on tuotantopäätös. Kun valitset sähköhitsauskoneen, valitset todella kuinka tasapainotat hitsin laatua, kiertoaikaa ja käyttäjän vaivaa lattiallasi. Rakentamisen jälkeen vastush...
LUE LISÄÄ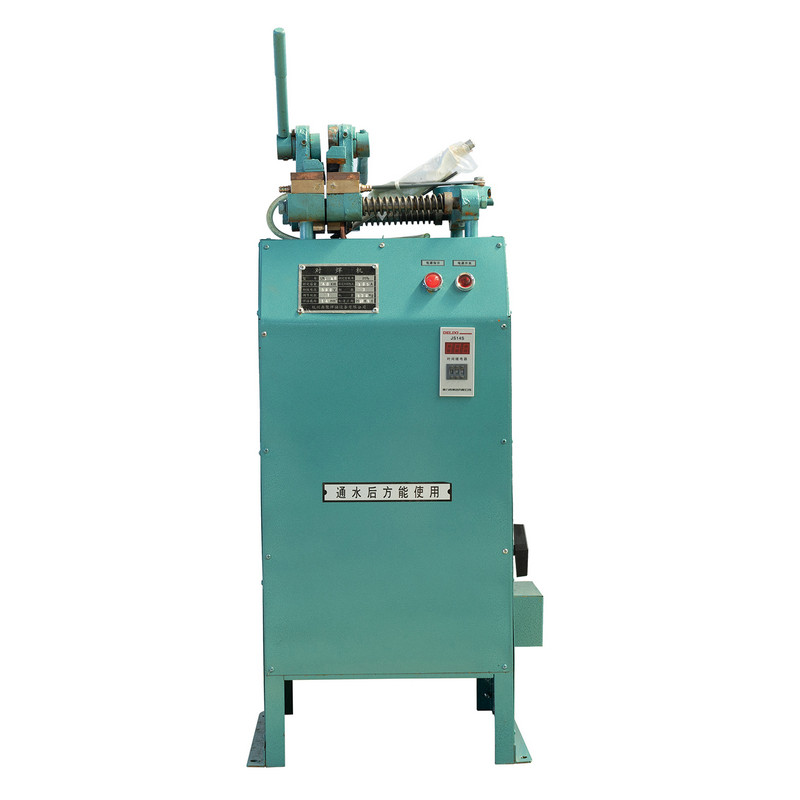
Resistanssipussihitsauksen ja flash-hitsaustekniikan roolin ymmärtäminen Kahden metallitangon pään liittäminen vastakkain ilman täyteainetta on yksi metallituotannon vanhimmista haasteista...
LUE LISÄÄ
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
LUE LISÄÄ
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
LUE LISÄÄ
Why Heat Is the Hidden Bottleneck in Spot Welding Jokainen vastuspistehitsaus on pohjimmiltaan kontrolloitu lämpötapahtuma. Lyhyt, voimakas virtapulssi kulkee kahden päällekkäisen metallil...
LUE LISÄÄ
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
LUE LISÄÄ
Tuote
Yhteystiedot.
+86-152-5712-5882
Fax: +86-563-2269966
Nro 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhuin maakunta
QR-koodi